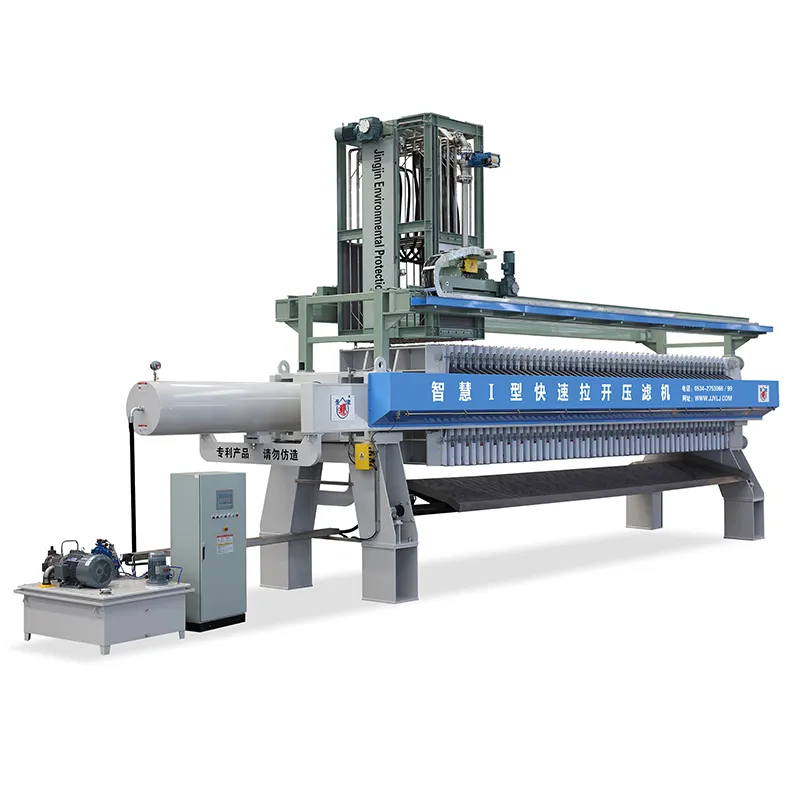
தட்டு மற்றும் சட்ட வடிகட்டியின் செயல்முறை உற்பத்தியாளர்கள் முழு செயலாக்க செயல்முறைக்கும் பல செயலாக்க நிலைகளாக பிரிக்கப்பட்டுள்ளனர். ஒரு குறிப்பிட்ட மேற்பரப்பின் செயலாக்கம் அல்லது ஒரு குறிப்பிட்ட செயல்முறையின் தன்மை ஆகியவற்றிலிருந்து அதை வெறுமனே தீர்மானிக்க முடியாது. எடுத்துக்காட்டாக, பணிப்பொருளின் நிலைப்படுத்தல் குறிப்பு அரை-முடிவு நிலை அல்லது கடினமான நிலையில் கூட மிகவும் துல்லியமாக செயலாக்கப்பட வேண்டும், மேலும் இறுதி கட்டத்தில் துளையிடுதல் போன்ற சில கடினமான செயல்முறைகளை ஏற்பாடு செய்வது பொதுவானது.
செயல்முறைகளின் பிரிவு
தகடு மற்றும் சட்ட வடிகட்டி உற்பத்தியாளர்களின் செயல்முறை செறிவு என்பது பாகங்களின் செயலாக்கம் ஒரு சில செயல்முறைகளில் குவிந்துள்ளது, ஆனால் ஒவ்வொரு செயல்முறையின் செயலாக்க உள்ளடக்கமும் ஒப்பீட்டளவில் பெரியது; செயல்முறை பரவலாக்கம் இதற்கு நேர்மாறானது. முழு செயல்முறையிலும் உள்ள செயல்முறைகளின் எண்ணிக்கை பெரியது, ஆனால் ஒவ்வொரு செயல்முறையின் செயலாக்க உள்ளடக்கமும் ஒப்பீட்டளவில் சிறியது.
வடிகட்டி அழுத்தமானது செறிவூட்டப்பட்ட செயல்முறையின் பண்புகளைக் கொண்டுள்ளது.
① மல்டி-கத்தி மற்றும் மல்டி-எட்ஜ், மல்டி-அச்சு இயந்திர கருவிகள், CNC இயந்திர கருவிகள் மற்றும் எந்திர மையங்கள் போன்ற உயர்-உற்பத்தித்திறன் சிறப்பு உபகரணங்கள் மற்றும் செயல்முறை உபகரணங்களைப் பயன்படுத்துவதற்கு இது உகந்தது, இதனால் உற்பத்தித்திறனை பெரிதும் மேம்படுத்துகிறது.
② செயல்முறைகளின் எண்ணிக்கை குறைக்கப்பட்டு, செயல்முறை பாதை சுருக்கப்பட்டு, அதன் மூலம் உற்பத்தி திட்டமிடல் மற்றும் உற்பத்தி அமைப்பை எளிதாக்குகிறது.
③ உபகரணங்களின் எண்ணிக்கை குறைக்கப்பட்டது, மேலும் செயல்படும் தொழிலாளர்களின் எண்ணிக்கை மற்றும் உற்பத்தி பகுதி அதற்கேற்ப குறைக்கப்படுகிறது.
④ இது ஒர்க்பீஸ் நிறுவல்களின் எண்ணிக்கையை குறைக்கிறது, துணை நேரத்தை குறைப்பது மட்டுமல்லாமல், ஒரு நிறுவலில் அதிக பரப்புகளை செயலாக்க முடியும், மேலும் இந்த மேற்பரப்புகளின் ஒப்பீட்டு நிலை துல்லியத்தை உறுதி செய்வதும் எளிதானது.
⑤ சிறப்பு உபகரணங்கள் மற்றும் செயல்முறை சாதனங்கள் சிக்கலானவை, உற்பத்தி தயாரிப்பு வேலை மற்றும் முதலீடு ஒப்பீட்டளவில் பெரியவை, குறிப்பாக புதிய தயாரிப்புகளை மாற்றுவது கடினம்.
தட்டு மற்றும் சட்ட வடிகட்டி உற்பத்தியாளர்களின் பண்புகள் பரவலாக்கப்பட்ட செயல்முறைகள் ஆகும்.
① உபகரணங்கள் மற்றும் செயல்முறை உபகரணங்களின் அமைப்பு ஒப்பீட்டளவில் எளிமையானது, சரிசெய்ய எளிதானது மற்றும் குறைந்த தொழில்நுட்ப அளவிலான தொழிலாளர்கள் தேவை.
② சூழ்ச்சி நேரத்தைக் குறைக்க மிகவும் சாதகமான வெட்டுத் தொகையைப் பயன்படுத்தலாம்.
③ உற்பத்திப் பொருட்களில் ஏற்படும் மாற்றங்களுக்கு எளிதாக மாற்றியமைக்கலாம்.
④ ஏராளமான உபகரணங்கள் உள்ளன, பல ஆபரேட்டர்கள் உள்ளன, மேலும் ஒரு பெரிய உற்பத்தி பகுதி ஆக்கிரமிக்கப்பட்டுள்ளது.
செயல்முறை செறிவு மற்றும் செயல்முறை பரவலாக்கம் அவற்றின் சொந்த குணாதிசயங்களைக் கொண்டுள்ளன. ஒரு செயல்முறை வழியை உருவாக்கும் போது, செயல்முறைகள் மையப்படுத்தப்பட்டதா அல்லது பரவலாக்கப்பட்டதா, அதாவது, செயல்முறைகளின் எண்ணிக்கை பெரியதா அல்லது சிறியதா என்பது முக்கியமாக உற்பத்தி அளவு மற்றும் பகுதிகளின் கட்டமைப்பு பண்புகள் மற்றும் தொழில்நுட்ப தேவைகளைப் பொறுத்தது. சாதாரண சூழ்நிலையில், சிறிய தொகுதிகளில் ஒற்றை துண்டுகள் உற்பத்தி செய்யப்படும் போது, செயல்முறைகள் பெரும்பாலும் குவிந்துள்ளன. அதிக அளவில் உற்பத்தி செய்யும் போது, மல்டி-கத்தி மற்றும் மல்டி-அச்சு இயந்திர கருவிகள் போன்ற உயர்-திறனுள்ள இயந்திர கருவிகள் செயல்முறைகளை மையப்படுத்த பயன்படுத்தப்படலாம், அல்லது செயல்முறைகளை சிதறடித்து, அசெம்பிளி லைன் உற்பத்தியில் ஒழுங்கமைக்கலாம். தற்போதைய வளர்ச்சி போக்கு செயல்முறை செறிவை நோக்கி செல்கிறது.